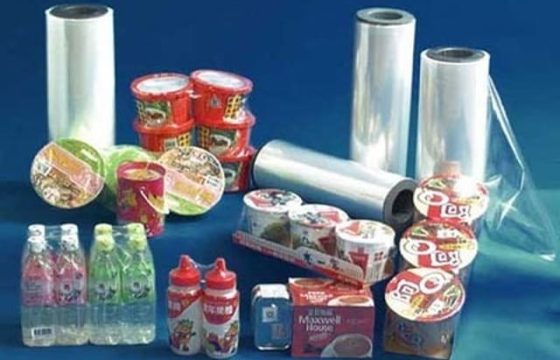
在高速自动化的包装生产线上,塑料薄膜的顺畅运行是保证生产效率的前提。然而,许多技术人员往往只关注薄膜的拉伸强度或阻隔性能,却忽视了摩擦系数这一看似微小实则至关重要的指标。摩擦系数描述了薄膜表面之间的阻力大小,分为内部摩擦系数(COF inside)和外部摩擦系数(COF outside)。前者影响薄膜层间的滑动能力,后者决定薄膜与机器导辊或包装内容物之间的相互作用。一旦摩擦系数偏离理想范围,轻则导致走膜不畅、套印不准,重则引发断膜、热封不良甚至整批产品召回。因此,精准控制摩擦系数是实现高效包装制造的核心环节。
放卷与收卷过程中的张力控制
在薄膜加工的最初阶段,放卷与收卷的稳定性直接受制于内部摩擦系数。若内部摩擦系数过高,薄膜层间粘附力过大,展开时需要极大的拉力才能克服层间阻力,这不仅增加了电机负荷,还可能导致薄膜发生塑性变形甚至断裂。特别是在高速复卷或分切过程中,高摩擦系数易引起“星形”褶皱或端面不齐,严重影响后续工序的进料精度。
相反,若内部摩擦系数过低,虽然展开轻松,但收卷时层间缺乏足够的握持力,容易导致卷芯松动、塌卷或在运输过程中发生层间滑移。理想的内部摩擦系数应在0.2至0.4之间,既能保证顺利展平,又能维持卷材的结构稳定性。对于双向拉伸聚丙烯(BOPP)或聚酯(PET)等刚性较强的材料,通常需添加适量爽滑剂以调节内部摩擦;而对于聚乙烯(PE)等软质材料,则需平衡爽滑剂与抗粘连剂的配比,防止过度滑移。
印刷与复合工艺的套准精度
在凹版印刷或柔版印刷过程中,薄膜需在多个色组间快速传递并保持精确的套准位置。外部摩擦系数决定了薄膜与印刷滚筒之间的抓地力。若外部摩擦系数过低,薄膜可能在滚筒上打滑,导致纵向套印偏差,出现重影或颜色错位。这种缺陷在高速印刷机上尤为明显,因为惯性作用会放大微小的滑动误差。
在干式复合或无溶剂复合工序中,摩擦系数同样影响张力控制的均匀性。若薄膜表面过于光滑,牵引辊可能无法有效传递动力,造成张力波动,进而引发复合气泡或皱褶。此外,过低的摩擦系数还可能使薄膜在纠偏装置中响应迟钝,难以维持边缘对齐。因此,印刷级薄膜通常要求外部摩擦系数维持在0.3至0.5之间,以确保足够的传动扭矩与定位精度。对于需要电晕处理的表面,处理后表面能的提升也会伴随摩擦系数的变化,需实时监测并调整工艺参数。
| 工序环节 | 关键摩擦类型 | 理想范围 | 异常后果 |
|---|---|---|---|
| 放卷/收卷 | 内部摩擦系数 | 0.2 – 0.4 | 断膜、塌卷、端面不齐 |
| 印刷套准 | 外部摩擦系数 | 0.3 – 0.5 | 套印偏差、重影、跑偏 |
| 制袋成型 | 内外摩擦系数 | 0.2 – 0.4 | 成型困难、封口歪斜 |
| 自动灌装 | 外部摩擦系数 | 0.4 – 0.6 | 下料不畅、卡袋、堆积 |
制袋与热封成型的质量稳定性
在立式或卧式制袋机中,薄膜需经过成型器弯曲、纵封切割及横封切断等多个动作。内部摩擦系数影响薄膜在成型器内的滑动流畅度。若摩擦过大,薄膜可能在转角处受阻,导致袋子尺寸不一或侧缝歪斜;若摩擦过小,薄膜可能因惯性过度滑动,造成定位误差。此外,纵封刀的压力设定也需参考摩擦系数,高摩擦材料需要更大的压紧力以确保密封,但这又可能增加切断阻力,加速刀具磨损。
热封过程中的摩擦行为同样复杂。当两层薄膜进入热封区时,表面微凸体的接触状态影响热量传递效率。过高的摩擦系数可能导致薄膜在进入封刀前发生预拉伸,改变分子取向,从而削弱封口强度。同时,爽滑剂在高温下可能迁移至封口界面,形成隔离层,导致假封或剥离强度下降。因此,选择耐热型爽滑剂或控制其添加量,是平衡摩擦性能与热封质量的关键策略。
自动灌装线与终端用户体验
在食品、日化等行业的自动灌装线上,包装袋需从料斗中逐个分离并送入充填口。外部摩擦系数在此环节起决定性作用。若摩擦系数过高,袋子之间相互粘连,难以分离,导致供料中断或双袋进入,引发设备报警停机。若摩擦系数过低,袋子可能在重力作用下过快滑落,造成堆积或卡塞,影响灌装节奏。理想的自动包装用膜,其外部摩擦系数应控制在0.4左右,并具备稳定的动静态摩擦比。
对于终端消费者而言,摩擦系数影响开箱体验与堆码稳定性。过滑的包装在货架上容易滑落,存在安全隐患;而过涩的包装则难以从堆叠中抽取,降低购买欲望。此外,在冷链运输中,低温会使某些爽滑剂失效,导致摩擦系数急剧上升,造成开箱困难。因此,针对特定应用场景,需选用低温性能优异的爽滑体系,或通过表面涂覆技术实现摩擦系数的环境适应性。
摩擦系数的测试标准与调控策略
准确测量摩擦系数是质量控制的基础。ASTM D1894和ISO 8295规定了使用斜面法或水平拖动法进行测试的标准流程。测试时需区分静摩擦系数(启动阻力)与动摩擦系数(滑动阻力),两者差异过大可能预示表面不均匀或助剂析出。测试环境应严格控制温湿度,因为吸湿性材料如尼龙(PA)的摩擦性能随湿度变化显著。
调控摩擦系数主要依靠助剂添加与表面处理。有机爽滑剂如芥酸酰胺或油酸酰胺能迁移至表面形成润滑层,降低摩擦;无机抗粘连剂如二氧化硅微粒则通过增加表面粗糙度防止层间贴合。现代多层共挤技术允许在内层添加爽滑剂以调节内部摩擦,在外层添加抗粘连剂以控制外部摩擦,实现性能的独立优化。此外,电晕处理、等离子体轰击或涂布改性液也能即时改变表面摩擦特性,满足特殊工艺需求。
总结
塑料薄膜的摩擦系数贯穿包装制造的全生命周期,从原材料加工到终端使用,每一个环节都对其有着严苛的要求。理解并精准控制内外摩擦系数,能够有效解决生产线上的诸多痛点,提升设备运行效率与产品一致性。通过科学的测试与合理的配方设计,企业能够在成本与性能之间找到最佳平衡点,构建高效的包装供应链。
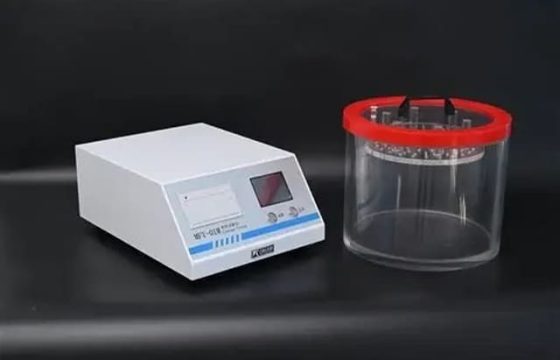
广州德恺检测配备高精度摩擦系数测试仪,可提供符合ASTM与ISO标准的动静摩擦系数测定服务,并结合表面能分析提供全面的薄膜表面性能评估。欢迎联系专业工程师获取定制化测试方案与技术咨询服务。