在包装工程领域,边压强度(ECT)与整箱抗压强度(BCT)是两个频繁出现却常被混淆的核心指标。许多采购人员甚至初级工程师误以为两者可以简单换算,或直接以其中一项替代另一项作为验收标准。事实上,这两个参数分别对应包装材料的不同层级属性,反映的是截然不同的力学行为。理解它们的本质区别、测试逻辑及相互关系,对于科学评估包装性能、优化成本结构以及预防物流破损具有决定性意义。
测试对象与物理意义的根本差异
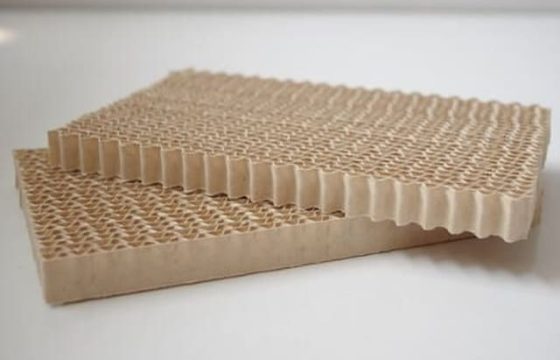
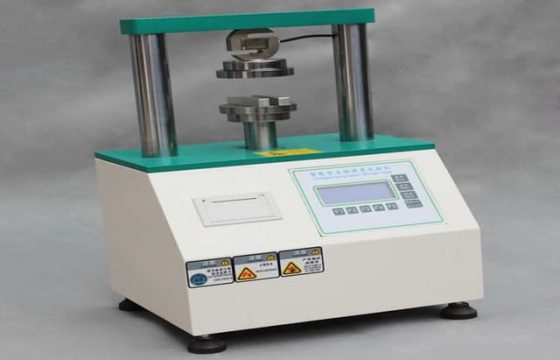
边压强度的测试对象是瓦楞纸板本身,而非成品纸箱。它测量的是单位长度纸板在垂直方向受压时所能承受的最大载荷,通常以kN/m或lb/in为单位。这一指标直接反映纸板原材料的质量,包括原纸环压强度、楞型结构稳定性以及粘合剂的性能。简言之,ECT衡量的是”材料有多硬”,它是构成纸箱的基础单元属性。
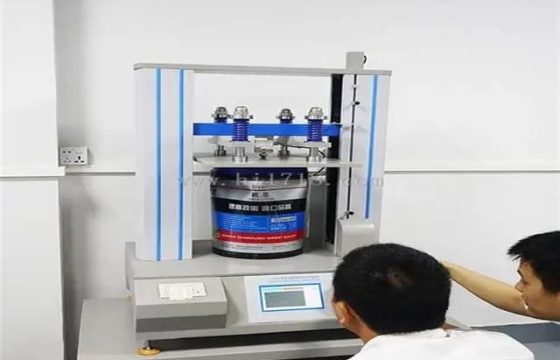
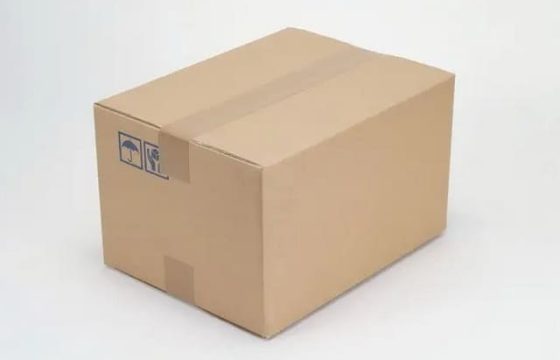
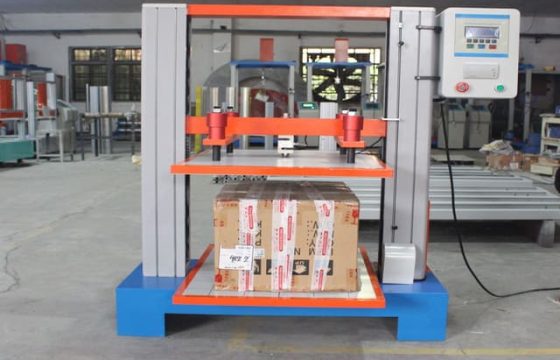
整箱抗压强度的测试对象则是完整的运输纸箱。它评估的是整个箱体结构在垂直堆码条件下抵抗破坏的能力,结果以牛顿(N)或磅力(lbf)表示。BCT不仅取决于纸板的边压强度,还受到纸箱周长、高度、长宽比、接头粘合方式、印刷开孔等多重结构因素的影响。因此,BCT反映的是”箱子能扛多重”,是系统级的综合性能指标。
这种层级差异决定了两者在质量控制中的不同定位。ECT常用于原材料进厂检验和纸板生产过程中的快速监控,因为它取样方便、测试速度快且不受箱体几何形状干扰。而BCT则用于成品验证和设计确认,必须使用完整纸箱进行测试,更能模拟真实仓储场景。
测试方法与标准体系的对比分析
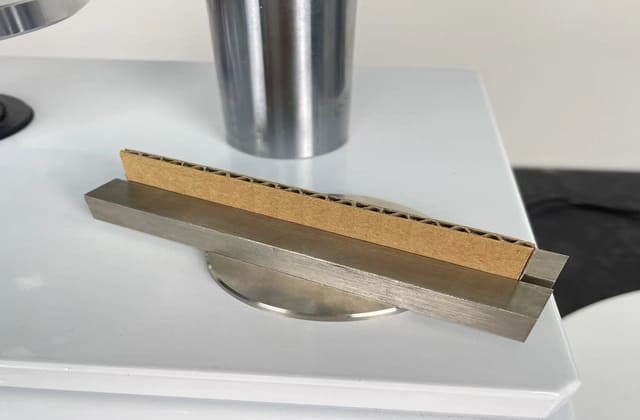
边压强度测试遵循ASTM D642附录、ISO 3037或GB/T 6546等标准。测试时需从纸板上裁取特定尺寸的试样,通常宽度为25mm或100mm,高度足以覆盖瓦楞周期。试样置于压缩试验机两平行压板之间,以恒定速率加压直至破坏。关键在于试样边缘必须保持垂直且无毛刺,否则会导致应力集中和提前失效。由于试样尺寸小,测试过程仅需数秒,适合大批量抽样检测。
整箱抗压强度测试则依据ISO 12048、ASTM D642主标准或GB/T 4857.4执行。测试需使用完整纸箱,将其置于压力机下压板中心,确保箱体竖直且四角均匀受力。压力机以10-15mm/min的速度向下移动,记录载荷-位移曲线直至箱体塌陷或达到预设变形量。整个过程可能持续数分钟,且需要大型测试设备容纳不同尺寸的纸箱。此外,BCT测试前必须进行严格的环境预处理,以消除湿度对纤维材料的软化效应。
| 对比维度 | 边压强度(ECT) | 整箱抗压强度(BCT) |
|---|---|---|
| 测试对象 | 瓦楞纸板试样 | 完整纸箱 |
| 单位 | kN/m 或 lb/in | N 或 lbf |
| 测试时长 | 数秒至数十秒 | 数分钟 |
| 设备要求 | 小型压缩试验机 | 大型万能材料试验机 |
| 影响因素 | 原纸质量、楞型、粘合 | ECT、周长、高度、印刷、接头 |
| 应用场景 | 原材料质检、生产过程控制 | 成品验证、包装设计确认 |
| 标准示例 | ISO 3037, GB/T 6546 | ISO 12048, GB/T 4857.4 |
从ECT到BCT的数学关联与局限
尽管ECT与BCT测试对象不同,但两者之间存在明确的理论关联。麦基公式(McKee Formula)是最经典的预测模型,其基本形式为:BCT = k × ECT^a × Perimeter^b × Caliper^c,其中k为经验系数,Perimeter为纸箱周长,Caliper为纸板厚度。该公式表明,整箱抗压强度与边压强度呈正相关,同时受几何尺寸显著影响。
后续研究者提出了多种修正模型,如Kellicutt-Landmark公式、Maltenfort公式等,试图提高预测精度。这些模型在理想条件下能够提供合理的估算值,误差通常控制在10-15%以内。然而,实际应用中存在诸多局限。首先,公式假设纸箱为完美矩形且无印刷开孔,这与现实情况常有偏差。其次,接头粘合强度、纸板含水率波动以及加载速率差异都会导致实测值偏离理论预测。
更为关键的是,当纸箱设计涉及复杂结构(如内衬、隔板、特殊楞型组合)或极端环境条件时,经验公式的适用性大幅下降。此时,依赖理论计算可能产生误导性结论,必须通过实物BCT测试获取真实数据。因此,ECT可作为初步筛选和趋势判断的工具,但不能完全替代BCT的最终验证。
工程实践中的协同应用策略
在包装开发与质量控制流程中,ECT与BCT应协同使用而非相互排斥。设计初期,工程师可根据目标BCT反推所需ECT值,结合纸箱尺寸选择合适的纸板配置。这一阶段利用ECT数据进行快速迭代,避免反复制作样箱进行昂贵的BCT测试,从而缩短开发周期并降低成本。
生产阶段,ECT成为日常质量监控的主力指标。由于测试便捷,可对每批 incoming 纸板进行抽样检测,确保原材料符合设计规范。若ECT出现异常波动,可及时追溯原纸供应商或调整生产工艺,防止不合格材料流入后续环节。同时,定期抽取少量成品进行BCT测试,验证从材料到成品的性能转化是否符合预期,形成闭环质量控制。
对于客户投诉或物流破损分析,需同时调取ECT与BCT历史数据。若ECT达标而BCT偏低,问题可能出在纸箱结构设计、印刷工艺或堆码方式上;若两者均偏低,则指向原材料质量问题。这种分层诊断方法能够快速定位根本原因,制定针对性改进措施。
在成本优化场景中,理解两者关系同样重要。有时轻微提升ECT(如更换更高克重原纸)带来的BCT增益有限,而优化纸箱周长或减少开孔面积却能以更低成本显著提升抗压性能。通过系统分析ECT与BCT的敏感度,工程师可以找到性价比最优的设计方案,避免过度包装造成的资源浪费。
总结
边压强度与整箱抗压强度分别代表包装材料与包装容器的不同性能层级,前者聚焦于纸板本身的力学属性,后者体现完整结构的综合承载能力。两者虽存在理论关联,但受多重变量影响,不可简单互换或替代。在工程实践中,应将ECT作为原材料监控与设计初选的高效工具,将BCT作为成品验证与性能确认的最终标准,通过两者的协同应用实现包装质量的精准管控与成本效益的最优化。
广州德恺检测配备专业的纸板物理性能实验室与大型包装力学测试平台,可同步执行边压强度测试与整箱抗压强度测试,并提供从数据采集、模型验证到设计优化的全流程技术支持。我们的工程师团队深谙ECT与BCT的内在联系与实际应用陷阱,能够协助客户建立科学的质量控制体系,解决包装破损难题并提升供应链可靠性。欢迎联系专业工程师获取定制化测试方案与技术咨询服务。