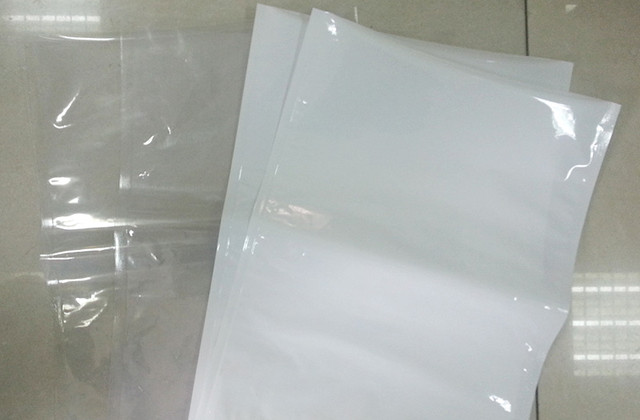
塑/塑复合膜袋的复合牢度、热封强度与溶剂残留直接影响包装密封性和食品安全。GB/T 10004-2008 适用于干法复合与挤出复合工艺制成的塑料复合膜、袋,本文说明其适用边界、各项技术要求与检验规则。
一:标准适用范围
本标准规定了由不同塑料材料用干法复合和挤出复合工艺制成的包装用复合膜、袋的分类、要求、试验方法、检验规则、标志、包装、运输和贮存,2008-12-31发布、2009-08-01实施,代替GB/T 10004-1998和GB/T 10005-1998。
- 适用:食品和非食品包装用塑料与塑料复合膜、袋。
- 不适用:塑料与纸基或铝箔复合制成的膜、袋,以及湿法复合和共挤复合工艺制品。
- 版本提示:GB/T 10004-2026《包装用塑/塑复合膜、袋》已于2026-08-28发布、2027-03-01实施并全部代替本版,企业应按过渡期安排换版送检。
二:复合膜袋产品分类
标准删除了含铝箔结构,按使用温度将产品分为四个等级,剥离力、热合强度等物理指标随等级设定,等级选取应与实际灌装或杀菌温度匹配。
| 等级 | 使用温度 | 典型场景 |
|---|---|---|
| 普通级 | ≤80 ℃ | 常温包装与一般货架流通 |
| 水煮级 | 80 ℃~100 ℃ | 水煮杀菌包装 |
| 半高温蒸煮级 | 100 ℃~121 ℃ | 半高温蒸煮包装 |
| 高温蒸煮级 | 121 ℃~145 ℃ | 高温蒸煮包装 |
三:外观质量要求
- 膜面平整,无明显气泡、划伤、皱纹、晶点与分层剥离。
- 印刷图案清晰、套印准确、色彩均匀,无脏点与拖墨。
- 袋体热封平整,无烫伤、褶皱与漏封。
- 卷膜端面整齐,无松卷、暴筋与错层。
四:规格尺寸偏差
- 卷膜宽度、厚度与长度偏差按标准规定,常见要求为宽度偏差±2 mm、厚度偏差±10%、长度无负偏差。
- 成品袋的长宽与热封边宽度偏差按标准或供需双方约定执行。
五:复合层剥离力要求
剥离力按产品使用温度等级规定相应要求,试验按GB/T 8808进行,试样在GB/T 2918条件下状态调节。剥离力不足多与胶黏剂配比、涂布量及熟化条件有关,易引发分层并导致阻隔性能失效。
六:热合强度要求
热合强度按等级规定要求,试验按QB/T 2358进行,用于评价热封部位在内装物压力与搬运应力下的可靠性。热封温度、压力与时间不匹配会造成假封或烫伤,是成品袋泄漏的常见原因。
七:拉伸性能要求
拉断力与断裂标称应变按GB/T 1040.3测定,分别表征纵向与横向的强度及延展性;直角撕裂力、抗摆锤冲击能按相应方法评价抗撕裂与抗冲击能力,摩擦系数(内面/钢板静、动)应不大于0.4。
八:阻隔性能要求
- 氧气透过量按GB/T 1038测定,水蒸气透过量按GB/T 1037测定。
- 阻隔效果与材料结构、厚度及层间完整性相关,分层或针孔会显著劣化指标。
九:成品袋性能要求
- 袋的耐压性能与跌落性能按标准规定方法考核,评价堆码与搬运承受能力。
- 使用温度80 ℃以上的产品需通过耐热性与耐高温介质性试验,试验后应无分层破损,剥离力、拉断力、断裂标称应变和热合强度下降率不大于30%。
十:溶剂残留量要求
溶剂残留总量应不大于5.0 mg/m²,其中苯类溶剂不检出。用于食品包装的膜袋卫生性能还应符合GB 9683等相应要求,特定化学物质按标准规定控制,原材料与添加剂的卫生指标同样纳入考核。
十一:检验规则
- 按标准规定组批,同一批次产品集中抽取试样并记录批次信息。
- 出厂检验项目按标准规定执行,型式检验在产品定型、材料或工艺变更及定期考核时进行。
- 试样按GB/T 2918状态调节后测试,各项指标逐项判定。
- 出现不合格项时按标准规定处理并复检,仍不合格判该批产品不合格。
复合膜袋的合规判定依赖使用温度等级选取准确与试样状态调节规范,剥离力、热合强度与溶剂残留是常见不合格项。企业送检前应明确等级与判定依据,并针对异常项调整胶黏剂、热封参数与干燥熟化条件。
广州德恺检测为第三方检测机构,所属集团具备CNAS、CMA资质,全国各地设有分部,拥有10年检测经验,业务涵盖第三方检测、材料检测、成分分析与EMC检测。
欢迎联系专业工程师获取复合膜袋检测方案,我们可依据GB/T 10004-2008提供剥离力、热合强度、阻隔性能、溶剂残留等项目测试、报告与新版换版对照建议,详细周期与报价按样品数量及项目确认后提供。