瓦楞纸板在仓储堆码中承受垂直载荷的能力取决于边压强度。GB/T 6546-2021《瓦楞纸板 边压强度的测定》于2021年12月1日实施,采用边缘不上蜡法,适用于各类瓦楞纸板,是包装企业和质检机构必须遵循的现行国家标准。
一:边压强度的定义
边压强度(ECT)是指沿瓦楞方向,单位长度纸板所能承受的最大压缩力,单位为kN/m。该指标直接反映纸板的楞向抗压性能。
边压强度模拟纸箱在堆码状态下的竖向受力场景,是通过McKee公式等推算纸箱抗压强度的核心输入参数,直接影响堆码层数设计和包装安全评估。
二:标准适用范围
GB/T 6546-2021规定了利用边缘不上蜡法测定瓦楞纸板边压强度的方法,适用于单瓦楞、双瓦楞和三瓦楞纸板。
- 适用:各类未经涂蜡、涂膜或浸渍处理的瓦楞纸板
- 不适用:涂蜡或帘幕涂布的瓦楞纸板
- 不适用:已制成成品纸箱的整体抗压测试(应选用GB/T 6543)
该标准修改采用ISO 3037:2013,测试数据具有国际可比性,适用于出口包装验证和国际贸易质量验收。
三:边缘不上蜡法原理
将矩形瓦楞纸板试样垂直立于压缩试验仪两平行压板之间,25 mm短边与压板接触,以规定速度匀速加压直至试样压溃,记录最大力值并除以试样接触长度即得边压强度。
“不上蜡”指试样受力边缘无需涂蜡加固,区别于GB/T 2679.17蜡封边法,操作更简便,是国内外通行的标准方法。
四:试验仪器要求
标准要求使用符合ISO 13820规范的压缩试验仪,主要技术参数如下:
| 参数项目 | 技术要求 |
|---|---|
| 力值精度 | 不超过示值的±1% |
| 加载速度 | (12.5±2.5) mm/min |
| 压板尺寸 | 不小于100 mm × 100 mm |
| 上下压板平行度 | ≤0.05 mm |
压板表面应平整光洁、无锈蚀凹痕。试验前须用标准砝码校验力值,确保仪器偏差在允许范围内。
五:试样制备要求
标准试样尺寸为(25±0.5) mm × (100±0.5) mm,25 mm平行于瓦楞方向,100 mm垂直于瓦楞方向。
- 按GB/T 450从纸板上切取试样,使用专用切刀或裁切器
- 确保边缘平整、无毛刺、无 visible 损伤
- 纵向和横向各取至少5个有效试样,总计不少于10个
- 取样位置应避开损伤、折痕及距纸板边缘一定范围的区域
六:温湿处理条件
瓦楞纸板对水分敏感,含水率变化会显著影响边压强度。试样试验前须按GB/T 10739在标准大气条件下处理。
- 温度:(23±1)℃
- 相对湿度:(50±2)%
- 处理时间:至少24 h,直至试样含水率达到平衡
预处理后的试样应在同一环境条件下尽快完成试验,避免环境湿度变化导致测试偏差。
七:边压测试步骤
- 将试样垂直放置于下压板中央,25 mm短边与压板接触
- 确认瓦楞方向垂直于压板平面,试样无明显倾斜
- 启动试验仪,以(12.5±2.5) mm/min速度加压
- 持续加压直至试样压溃,记录最大力值Fmax
- 每种方向至少测试10个试样,剔除异常值后取算术平均值
八:测试结果计算
边压强度按以下公式计算:
R = Fmax / l
- R — 边压强度,单位 kN/m
- Fmax — 试样压溃时的最大力值,单位 N
- l — 试样与压板接触的边长(25 mm = 0.025 m),单位 m
结果取同方向全部有效试样算术平均值,精确至0.1 kN/m,并注明纵向或横向测试结果。
九:测试误差来源
| 误差因素 | 影响机理 | 控制措施 |
|---|---|---|
| 试样含水率偏差 | 水分影响纤维刚度和楞形稳定性 | 严格执行温湿度预处理条件 |
| 切口不平整 | 应力集中导致提前压溃 | 使用专用裁切器,定期更换刀片 |
| 试样放置倾斜 | 偏心受压使力值偏低 | 确保试样与压板垂直对正 |
| 加载速度偏差 | 速度过快或过慢影响力值响应 | 定期校准试验仪驱动系统 |
| 尺寸超差 | 试样长度偏差直接改变计算基数 | 逐片测量并记录实际尺寸 |
GB/T 6546-2021为瓦楞纸板边压强度测定提供了统一、可复现的试验方法。企业在来料检验、出厂检测和贸易验收中严格执行该标准,可有效降低堆码塌箱风险。
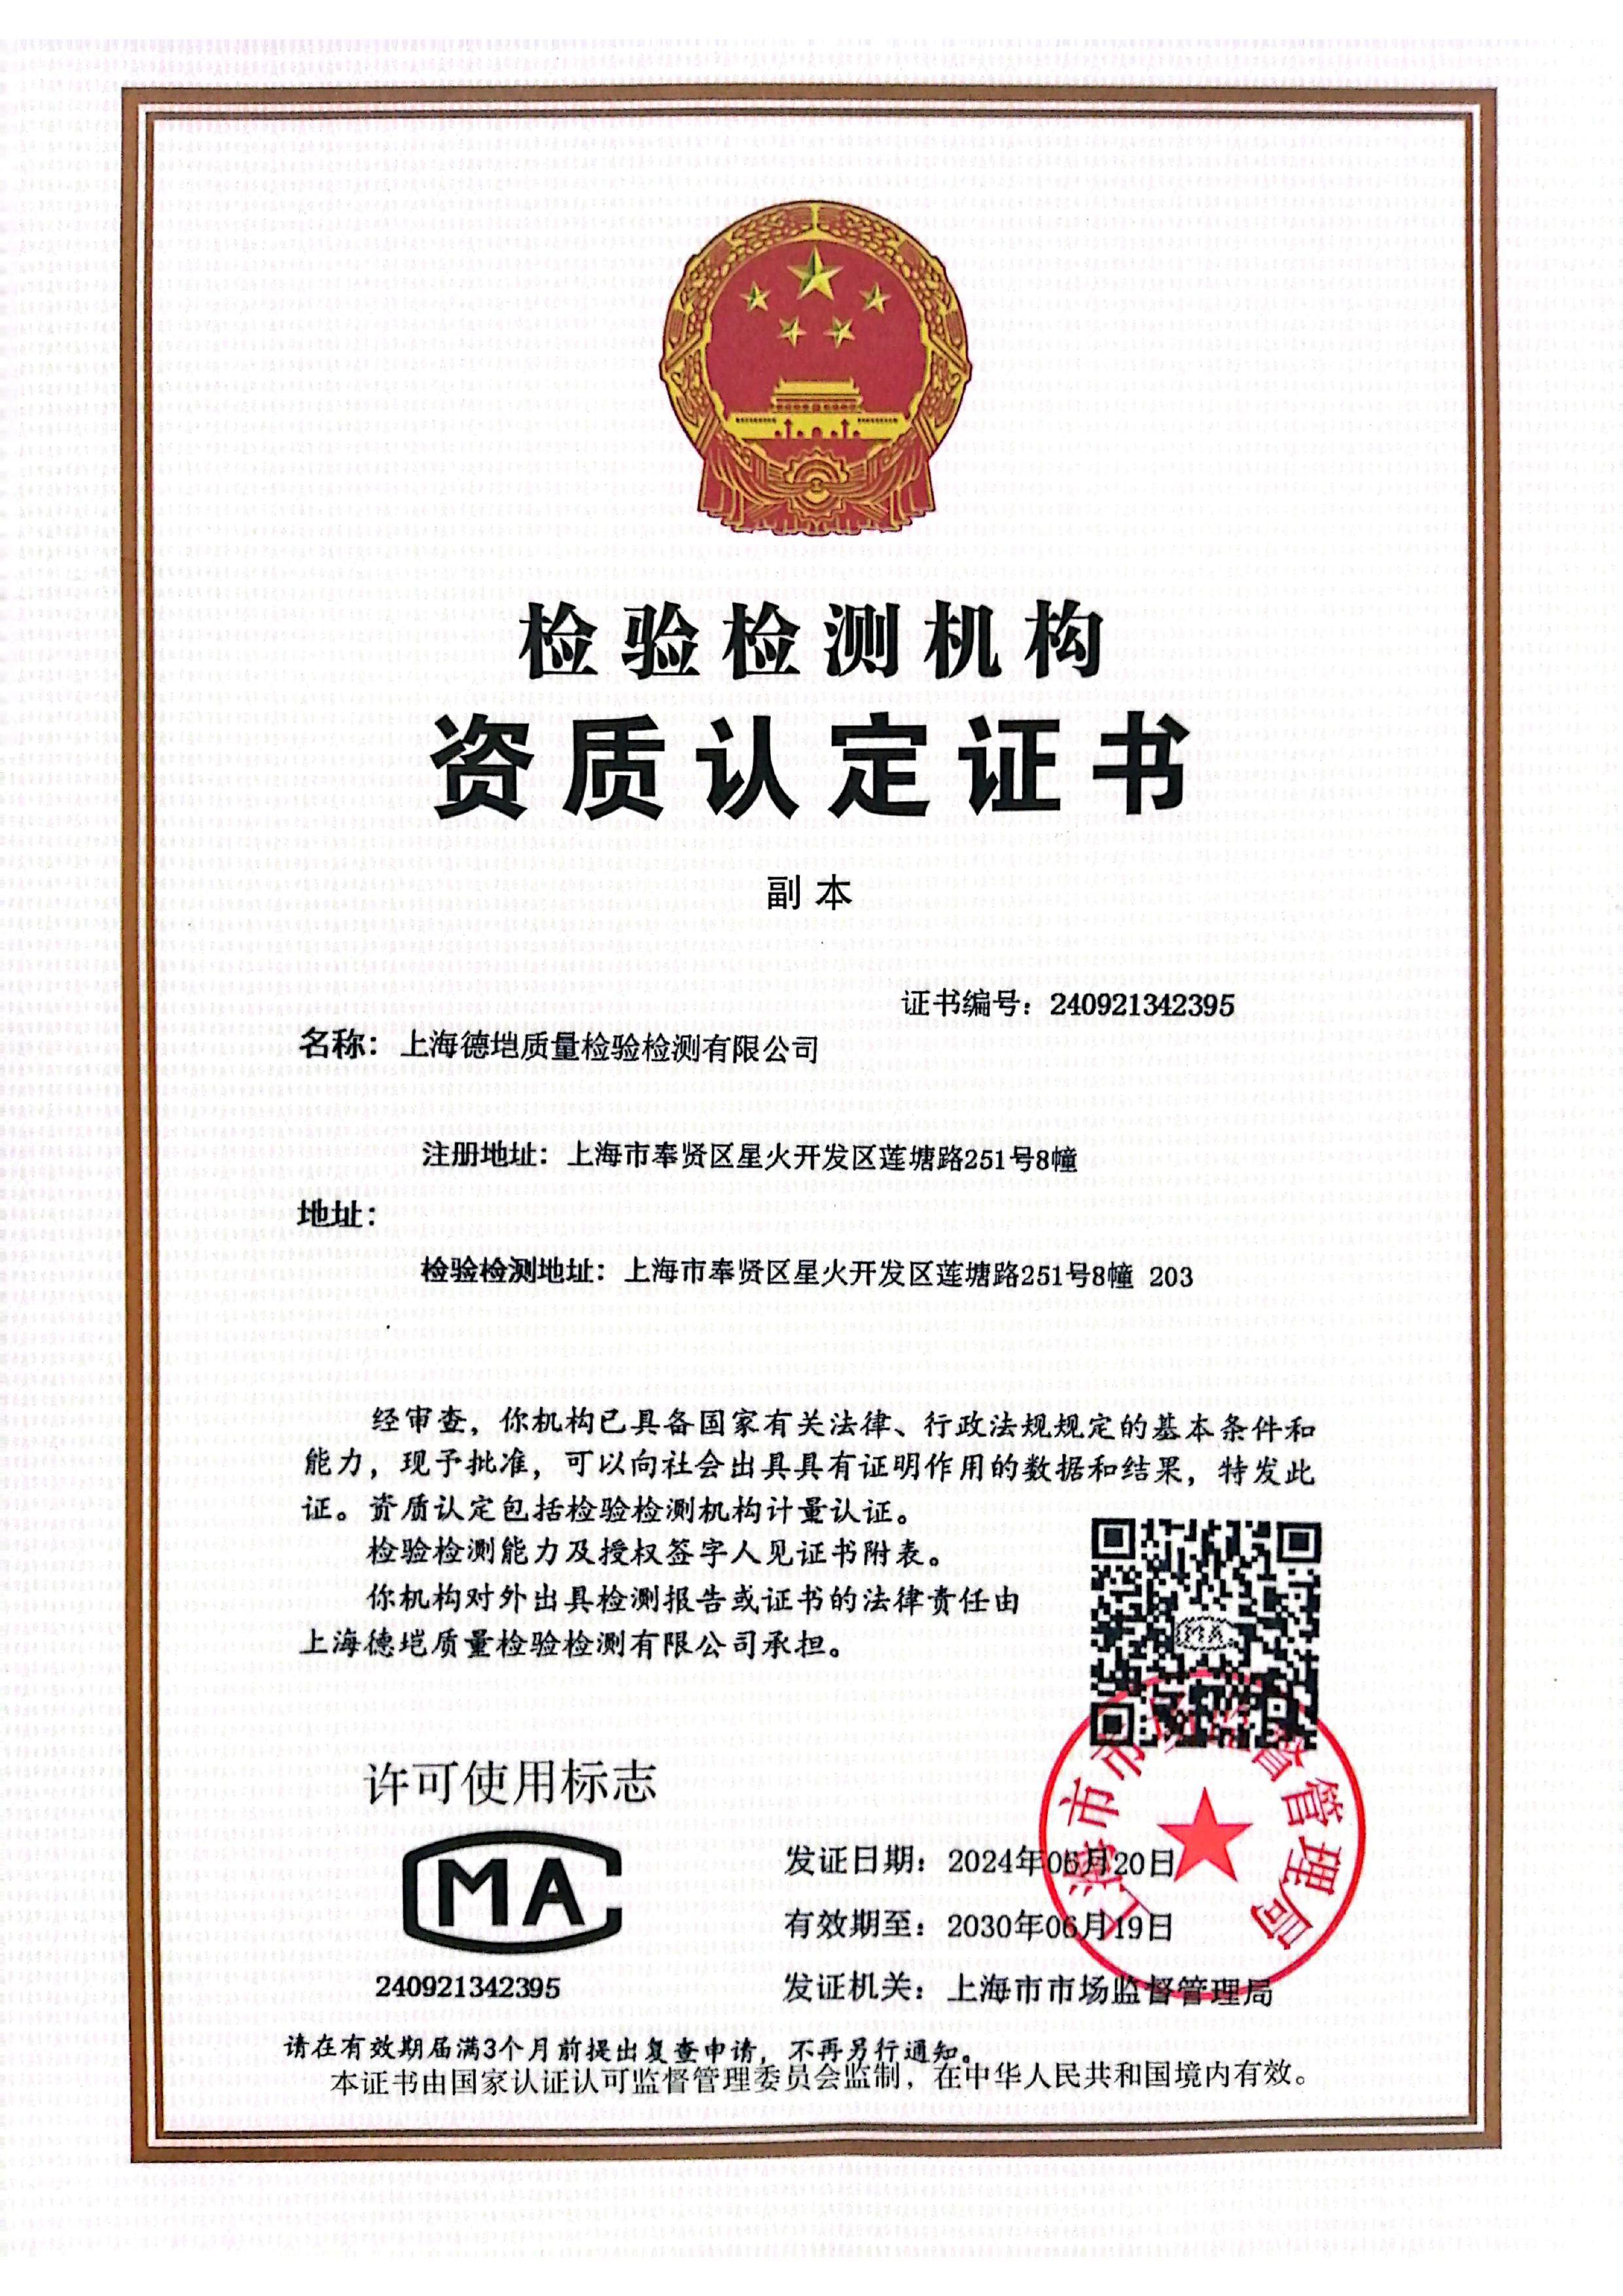
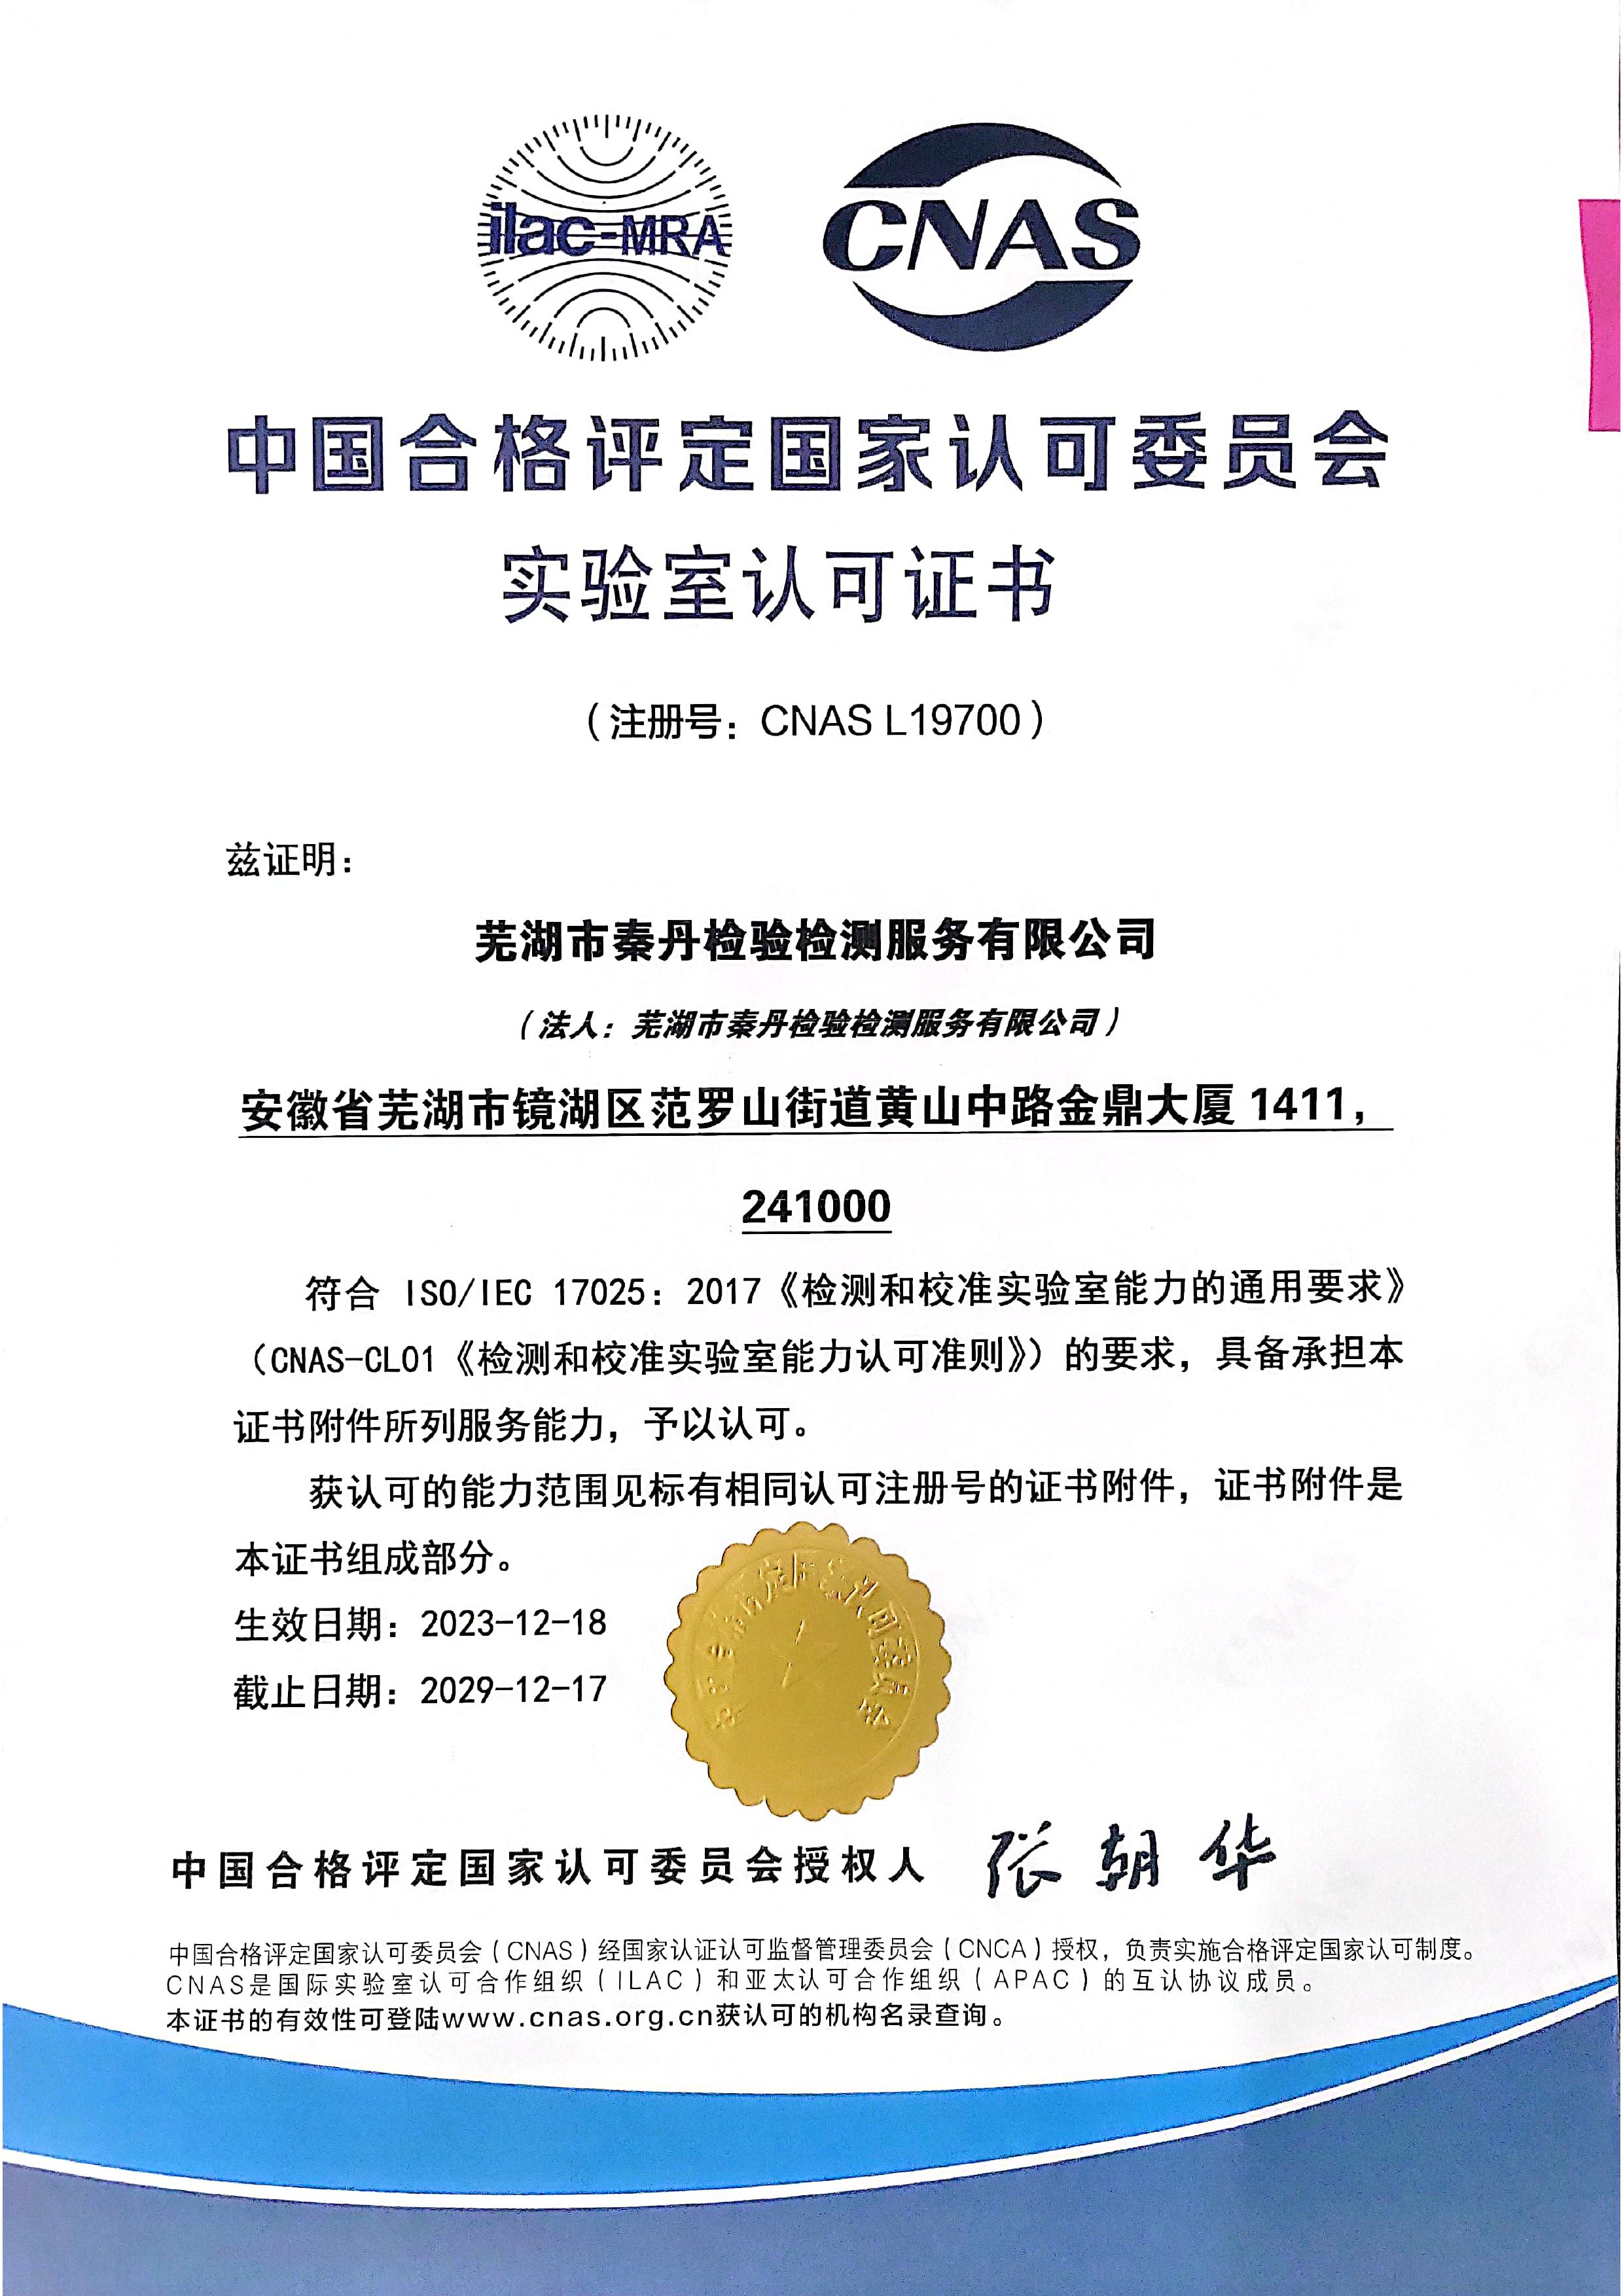
广州德恺检测所属集团具备CNAS、CMA资质,在全国多地设有分部,拥有10年检测经验,业务涵盖第三方检测、材料检测、成分分析等领域,可为瓦楞纸板及包装材料提供标准化检测服务。
欢迎联系专业工程师,获取瓦楞纸板边压强度测试(GB/T 6546-2021)服务方案,包含试样制备指导、温湿预处理、标准试验及报告出具,详细周期约5~7个工作日,报价根据试样数量和楞型定制。